


[Công nghệ chế tạo] Lựa chọn dao phay trong điều kiện gia công phức tạp
Trong gia công cắt, để tối đa hóa chất lượng gia công và độ chính xác lặp đi lặp lại, cần phải lựa chọn và xác định chính xác các dụng cụ cắt phù hợp. Đối với một số gia công phức tạp và khó khăn, việc lựa chọn dụng cụ cắt là đặc biệt quan trọng.
Đường chạy dao tốc độ cao
Hệ thống CAD/CAM đạt được độ chính xác cắt cực cao bằng cách kiểm soát chính xác độ dài cung cắt trong đường chạy dao cycloidal tốc độ cao. Khi dao phay cắt vào góc hoặc các hình dạng hình học phức tạp khác, lượng cắt sẽ không tăng. Để tận dụng tối đa tiến bộ công nghệ này, các nhà sản xuất công cụ đã thiết kế và phát triển các dao phay đường kính nhỏ tiên tiến. Dao phay đường kính nhỏ có thể cắt nhiều vật liệu phôi hơn trên một đơn vị thời gian và đạt được tốc độ loại bỏ kim loại cao hơn bằng cách sử dụng đường chạy dao tốc độ cao.
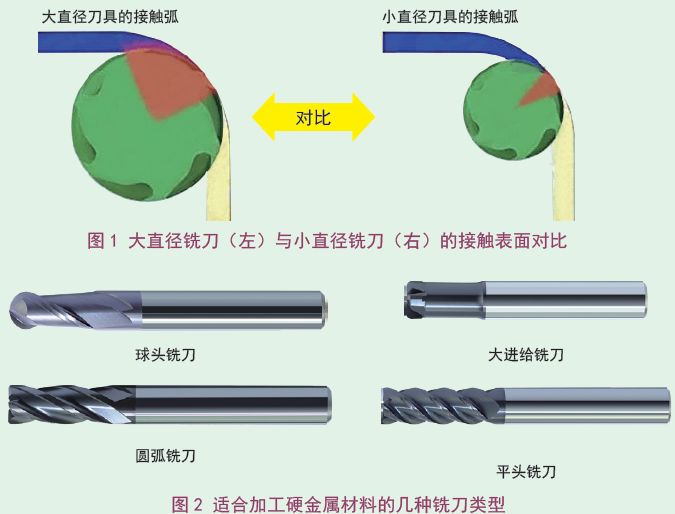
Trong quá trình gia công, sự tiếp xúc quá mức giữa dụng cụ và bề mặt phôi có thể dễ dàng dẫn đến hỏng dụng cụ. Một nguyên tắc nhỏ hiệu quả là sử dụng dao phay có đường kính khoảng 1/2 phần hẹp nhất của phôi. Khi bán kính của dao phay nhỏ hơn phần hẹp nhất của phôi, sẽ có chỗ cho dụng cụ di chuyển sang trái và phải và có thể đạt được góc cắt tối thiểu. Dao phay có thể sử dụng nhiều lưỡi cắt hơn và tốc độ tiến dao cao hơn. Ngoài ra, khi sử dụng dao phay có đường kính bằng 1/2 phần hẹp nhất của phôi, có thể duy trì góc cắt nhỏ hơn và sẽ không tăng khi quay dụng cụ.
Độ cứng của máy công cụ cũng giúp xác định kích thước của dụng cụ có thể sử dụng. Ví dụ, khi cắt trên máy công cụ 40 độ, đường kính của dao phay thường phải nhỏ hơn 12,7mm. Việc sử dụng dao phay có đường kính lớn hơn có thể tạo ra lực cắt đáng kể, có thể vượt quá khả năng chịu tải của máy, dẫn đến rung, biến dạng, giảm độ nhẵn bề mặt và tuổi thọ dụng cụ cắt ngắn.
Khi sử dụng đường chạy dao tốc độ cao mới hơn, âm thanh phát ra từ dao phay ở góc không khác gì âm thanh cắt thẳng. Âm thanh do dao phay phát ra trong quá trình cắt là như nhau, cho thấy nó chưa chịu tác động cơ học và nhiệt đáng kể. Dao phay phát ra âm thanh chói tai mỗi khi quay hoặc cắt vào một góc, cho thấy có thể cần phải giảm kích thước đường kính của dao phay để giảm góc cắt. Âm thanh tạo ra khi cắt không thay đổi, cho thấy áp suất cắt do dao phay sinh ra là đồng đều và nhất quán, đồng thời không dao động lên xuống khi thay đổi hình dạng hình học của phôi, vì góc cắt của nó không đổi.
Phay các chi tiết hẹp
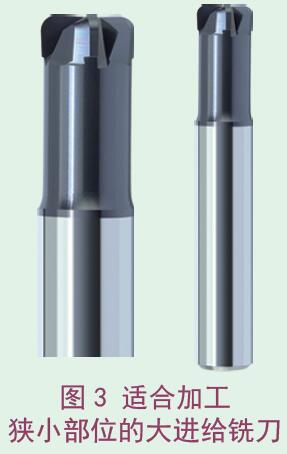
Dao phay bước tiến cao phù hợp để phay các chi tiết hẹp và có thể tạo ra hiệu ứng làm mỏng phoi, cho phép chúng thực hiện phay ở tốc độ tiến dao cao hơn.
Trong quá trình xử lý các lỗ phay xoắn ốc và các tấm sườn phay, dụng cụ chắc chắn sẽ tiếp xúc với bề mặt gia công. Tuy nhiên, việc sử dụng dao phay bước tiến cao có thể giảm thiểu sự tiếp xúc bề mặt với phôi, từ đó làm giảm nhiệt cắt và biến dạng dụng cụ.
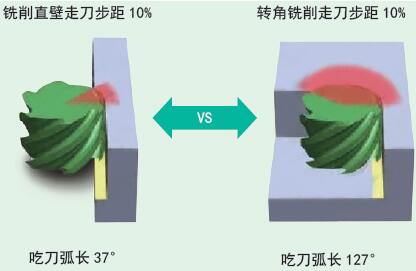
Trong hai kiểu gia công này, dao phay bước tiến cao thường ở trạng thái nửa đóng trong quá trình cắt. Do đó, bước cắt hướng tâm tối đa phải là 25% đường kính dao phay và độ sâu cắt Z tối đa cho mỗi lần cắt phải là 2% đường kính dao phay. Trong các lỗ phay xoắn ốc, khi dao phay cắt vào phôi bằng đường cắt xoắn ốc, góc cắt xoắn ốc là 2 độ ~ 3 độ cho đến khi đạt độ sâu cắt Z bằng 2% đường kính dao phay.
Nếu dao phay bước tiến cao ở trạng thái mở trong quá trình cắt thì bước cắt hướng tâm của nó phụ thuộc vào độ cứng của vật liệu phôi. Khi phay vật liệu phôi có độ cứng HRC30-50, bước cắt hướng tâm tối đa phải là 5% đường kính dao phay; Khi độ cứng vật liệu cao hơn HRC50, bước cắt hướng tâm tối đa và độ sâu cắt hướng Z tối đa của mỗi bước cắt đều bằng 2% đường kính dao phay.
Phay tường thẳng
Khi phay các tấm có gân phẳng hoặc tường thẳng, sử dụng dao phay cung tròn sẽ mang lại kết quả tốt nhất. Dao phay hồ quang tròn có lưỡi 4-6 đặc biệt thích hợp để phay biên dạng trên các khu vực có tường thẳng hoặc khu vực rất thoáng. Dao phay càng có nhiều lưỡi cắt thì tốc độ tiến dao có thể được sử dụng càng lớn. Tuy nhiên, người lập trình gia công vẫn cần giảm thiểu sự tiếp xúc bề mặt giữa dụng cụ và phôi càng nhiều càng tốt và sử dụng chiều rộng cắt hướng tâm nhỏ hơn. Khi gia công trên các máy có độ cứng kém, nên sử dụng dao phay có đường kính nhỏ hơn, có thể làm giảm tiếp xúc bề mặt với phôi.
Khoảng cách đi bộ và độ sâu cắt của dao phay hồ quang tròn nhiều cạnh giống như của dao phay bước tiến cao. Đường chạy dao dạng xích có thể được sử dụng để cắt rãnh các vật liệu đã cứng. Đảm bảo rằng đường kính của dao phay xấp xỉ 50% chiều rộng rãnh, cung cấp đủ không gian chuyển động cho dao phay và đảm bảo góc cắt không tăng hoặc tạo ra nhiệt cắt quá mức.
Công cụ tối ưu cho một quy trình gia công cụ thể không chỉ phụ thuộc vào vật liệu được cắt mà còn phụ thuộc vào kiểu cắt và phương pháp phay được sử dụng. Bằng cách tối ưu hóa các công cụ cắt, tốc độ cắt, tốc độ tiến dao và kỹ năng lập trình gia công, các bộ phận có thể được sản xuất nhanh hơn và tốt hơn với chi phí xử lý thấp hơn.


