Bạn có hiểu tất cả các kỹ thuật xử lý dây chậm này không?
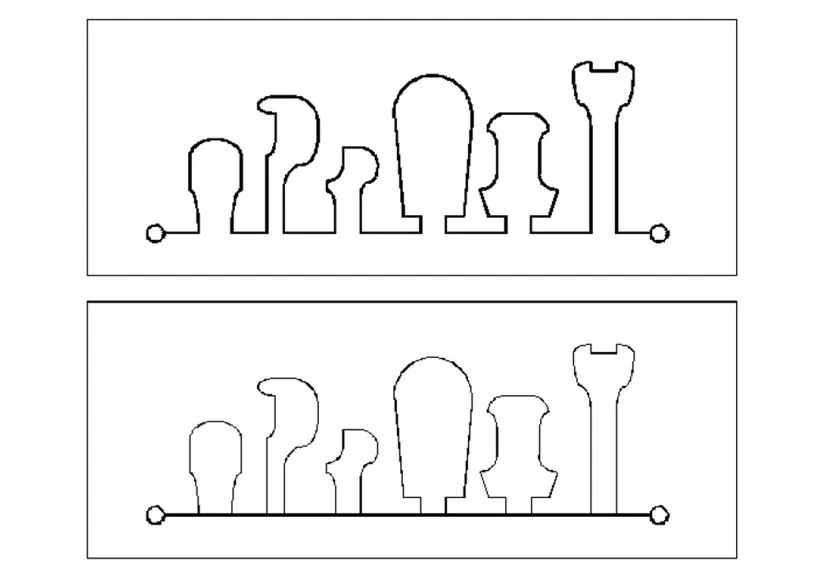
Cắt không lõi, còn được gọi là cắt không có chip, là một phương pháp xử lý trong đó dây điện cực đi theo một quỹ đạo dày đặc trong hình dạng gia công mà không tạo ra bất kỳ vật liệu phế thải nào khi xử lý các hình dạng rất nhỏ. Có hai phương pháp gia công không có chip, đường xoắn ốc và đường song song, như thể hiện trong hình sau. Khi cắt không có lõi, dụng cụ cắt chính sẽ loại bỏ toàn bộ hình dạng và để lại một lề phù hợp cho quá trình cắt tỉa.
Nếu không sử dụng phương pháp gia công không lõi, quá trình cắt chính sẽ tạo ra chất thải rất nhỏ, dễ rơi vào đầu phun phía dưới. Thứ nhất, khó thu gom phế liệu, thứ hai, dễ làm hỏng vòi phun phía dưới khi di chuyển trục, thậm chí khiến phôi bị dịch chuyển vị trí, dẫn đến phế liệu. Mục đích của việc sử dụng máy cắt không lõi chủ yếu là để xử lý các lỗ nhỏ, và một số người sử dụng máy cắt không lõi để đạt được mục đích của máy không người lái. Cả hai đường dẫn 2D/3D đều có thể sử dụng tính năng cắt không cần lõi.
02 Cả khuôn nam và khuôn nữ đều ra cùng nhau
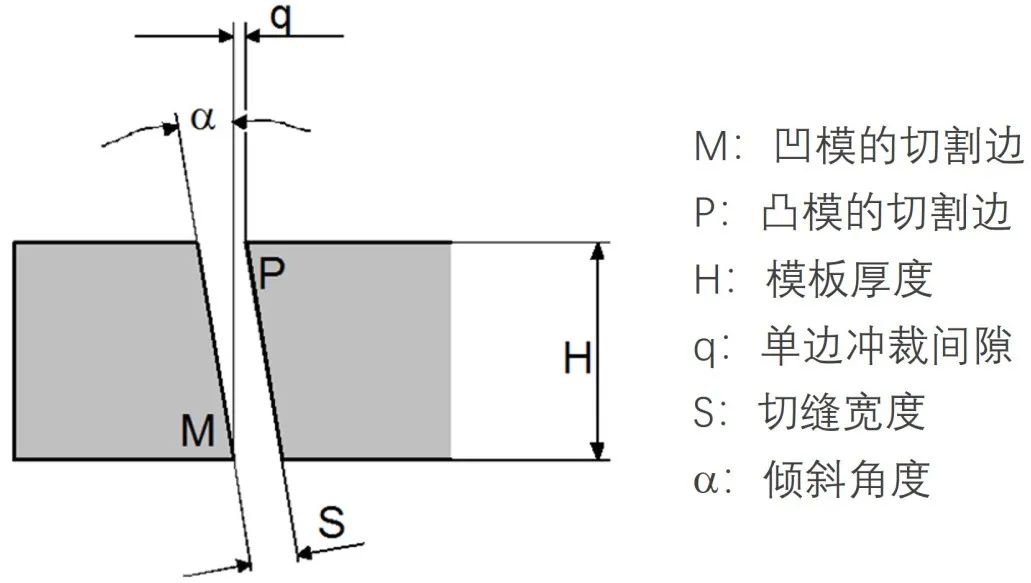
Đối với quá trình cắt dây của khuôn đột và khuôn cắt, nếu sử dụng phương pháp cắt không côn, chiều rộng của đường cắt thường lớn hơn khoảng cách đột. Vì vậy, cần chuẩn bị hai loại vật liệu để cắt khuôn lồi (nam) và khuôn lõm (cái) riêng biệt. Nếu chúng ta thiết kế một góc phù hợp cho mẫu và sử dụng phương pháp cắt dây để gia công côn, chúng ta có thể xử lý cả khuôn lồi và khuôn lõm trên một mẫu duy nhất, điều này có thể cải thiện đáng kể hiệu quả sản xuất và giảm chi phí vật liệu.
Giá trị khe hở đục lỗ có thể đạt được dựa trên độ dày của vật liệu sản phẩm và chiều rộng khe hở cắt có thể được tính toán dựa trên đường kính của dây điện cực và khe hở phóng điện một bên. Độ dày của mẫu cũng được biết đến. Với dữ liệu này, có thể tính toán được góc cắt cần thiết để cắt dây. Như được hiển thị, công thức tính góc là: a=arctg [(Sq)/H]
03 Gia công các bộ phận ghép nối
Việc xử lý các bộ phận tiếp xúc phụ thuộc vào việc lựa chọn độ lệch dây điện cực chính xác, khe hở tiếp xúc thích hợp và làm sạch các góc nhọn. Các bước để xử lý các bộ phận giao phối là:
1) Gia công khuôn lồi. Cắt cú đấm 10mm x 10mm bằng cách sử dụng các thông số tiêu chuẩn và đo kích thước. Nếu độ lệch của dây điện cực được sử dụng là 0.223, 0.164, 134, 0.129 và kích thước đo được là 10,004mm thì có thể thấy rằng kích thước lớn hơn 0,002mm trên một dây. bên.
2) Điều chỉnh độ lệch. Do kích thước nhô ra thực tế là 0.00lớn hơn 2 mm ở một bên, độ lệch của dây điện cực phải được điều chỉnh thành 0.221, 0 0,162, 0,132, 0,127.
3) Tính toán độ lệch của khuôn gia công. Độ lệch dây điện cực của khuôn lõm và khuôn lồi tiêu chuẩn là như nhau. Nhưng khuôn lõm cần phải trừ đi độ hở của một bên. Để xử lý dây chậm, khe hở để lắp chặt thường là 0.002mm ở một bên và khe hở để lắp khít là 0.{{9} 05 mm ở một bên. Ví dụ: nếu khe hở là 0.005mm thì độ lệch dây điện cực của khuôn cắt là 0,216, 0,157, 0,127, 0,122.
4) Hợp tác để lắp khuôn lồi vào khuôn lõm và đảm bảo phôi được đặt thẳng đứng trong quá trình lắp. Sử dụng phương pháp cắt dây chậm để xử lý khe hở 0,005mm ở một bên sẽ mang lại sự vừa khít hơn.
04 Cắt tuyến tính
Khi cần sử dụng phương pháp cắt dây để gia công hàng loạt khuôn lồi hình trụ, trong quá trình lập trình, các hình khuôn lồi này được thiết kế trên một khuôn mẫu và giữ liên kết với nhau. Cuối cùng, chúng được cắt và tách tuyến tính, như thể hiện trong hình dưới đây. Quá trình này đặc biệt thích hợp để cắt liên tục lâu dài các phần nhô ra nhỏ. Việc sử dụng quy trình này đòi hỏi phải có sự sắp xếp hợp lý mới có thể đạt được mục tiêu tiết kiệm vật liệu và tránh biến dạng khi cắt.
05 Cắt ghép
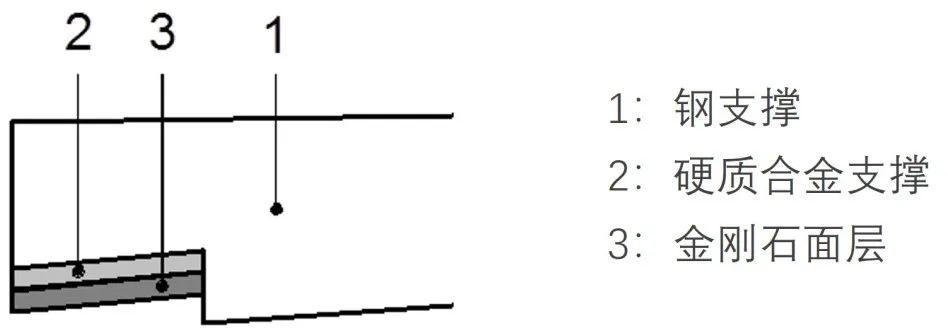
Cắt composite là việc cắt đồng thời các phôi được tạo thành từ các vật liệu khác nhau. Cắt hỗn hợp chủ yếu được sử dụng để cắt các tổ hợp vật liệu khác nhau của khuôn đột, cắt các tổ hợp vật liệu khác nhau của khuôn đột và cắt, và cắt vật liệu composite bằng các dụng cụ tiện tạo hình, như minh họa trong hình dưới đây. Đối với kiểu cắt này, độ ổn định của quá trình cắt là một vấn đề và khi lựa chọn các thông số quy trình, có thể cân nhắc lựa chọn vật liệu có các bộ phận dày nhất hoặc khó cắt nhất làm cơ sở.
06 Cắt xếp chồng
Cắt xếp chồng đề cập đến việc cắt một số lượng phôi nhất định có cùng hình dạng và vật liệu trong một lần thông qua việc xếp chồng các bộ phận, như thể hiện trong hình sau. Quá trình này được sử dụng để cắt các bộ phận tấm mỏng và hiệu quả tổng thể của việc cắt độ dày lớn một lần cao hơn nhiều so với cắt tấm mỏng một mảnh. Cố định tấm mỏng lại với nhau bằng ốc vít hoặc keo dẫn điện để tạo thành một khối hoàn chỉnh, đảm bảo độ dẫn điện giữa các bộ phận khác nhau. Ngoài ra, độ dày của lớp xếp chồng không được quá dày, tốt nhất là không quá 150mm, nếu không sẽ ảnh hưởng đến độ chính xác gia công về độ đồng nhất của các bộ phận xếp chồng lên nhau.