Giải thích chi tiết về dây chuyền sản xuất thông minh
Dây chuyền sản xuất tự động dần được phát triển trên cơ sở dây chuyền lắp ráp. Chúng là hệ thống sản xuất kết nối một nhóm máy công cụ CNC và thiết bị phụ trợ theo trình tự quy trình thông qua hệ thống vận chuyển phôi và hệ thống điều khiển, đồng thời tự động hoàn thành toàn bộ hoặc một phần quy trình sản xuất sản phẩm. Trong toàn bộ dây chuyền sản xuất tự động, thành phần cụ thể của nó bao gồm tổng cộng 13 bộ phận, chủ yếu bao gồm các vị trí chức năng khác nhau, các mô-đun chức năng khác nhau, cảm biến, van điện từ và giao diện xuất nhập khẩu. Trong đó, các khu chức năng chủ yếu bao gồm trạm nguyên liệu, trạm xử lý, trạm lắp ráp, xử lý và trạm phân loại thành phẩm; Trong số các mô-đun khác nhau, có tổng cộng 5 loại, đó là mô-đun bộ biến tần, mô-đun nguồn, mô-đun PLC và mô-đun nút bấm, và mô-đun điều khiển động cơ. Trên cơ sở tích hợp các bộ phận này, dây chuyền sản xuất tự động không chỉ có thể thực hiện việc bốc xếp và xử lý mà còn có thể hoàn thành việc lắp ráp, phân loại và truyền tải nội dung liên quan.
Là sản phẩm máy đơn lẻ, máy tiện và trung tâm tiện thông minh có thể đáp ứng việc sản xuất và chế tạo các bộ phận nhỏ và đơn giản nói chung. Tuy nhiên, với việc chuyển đổi và nâng cấp các phương thức sản xuất công nghiệp sang tự động hóa và linh hoạt, hoạt động của dây chuyền lắp ráp truyền thống không còn có thể đáp ứng các yêu cầu sản xuất hiện tại về độ chính xác cao, hiệu quả cao và tính linh hoạt cao. Do đó, dây chuyền sản xuất tiện thông minh dựa trên robot thông minh, máy tiện thông minh và trung tâm tiện thông minh đã phát triển, Nó sẽ trở thành hướng phát triển chính của tự động hóa sản xuất. Dây chuyền sản xuất tiện thông minh bao gồm các thiết bị như kiểm soát dây chuyền sản xuất, kiểm tra chất lượng, robot xử lý, máy gia công, dây chuyền vận chuyển hậu cần, quản lý sản xuất và lưu kho thành phẩm. Mỗi thiết bị là một thành phần quan trọng của dây chuyền sản xuất tiện thông minh. Thông qua việc tích hợp hệ thống hơn nữa, nhiều dây chuyền sản xuất thông minh sẽ có thể hình thành các xưởng kỹ thuật số và nhà máy kỹ thuật số, đạt được sự tự động hóa và trí tuệ của toàn bộ nhà máy.
1 Sơ đồ tổng thể dây chuyền sản xuất thông minh
Hình 1 cho thấy một dây chuyền sản xuất tiện thông minh điển hình, chủ yếu hoàn thành quá trình xử lý và sản xuất tự động hỗn hợp các bộ phận từ thô đến thành phẩm. Dây chuyền sản xuất tiện bao gồm hệ thống điều khiển dây chuyền sản xuất, bộ phận phát hiện trực tuyến, bộ phận robot công nghiệp, bộ phận máy gia công, bộ phận lưu trữ nguyên liệu thô, bộ phận lưu trữ thành phẩm và bộ phận hậu cần ô tô RGV. Thiết bị xử lý sử dụng máy công cụ thông minh dòng CK do Shaanxi Baoji Machine Tool Group Co., Ltd. sản xuất, được trang bị hệ thống CNC thông minh Baoji B80.

Hình 1 Dây chuyền sản xuất tiện thông minh [1]
1) Hệ thống điều khiển chính và thiết bị phát hiện
Hình 2 cho thấy một hệ thống điều khiển điển hình được thiết kế bởi Shaanxi Baoji Machine Tool Group Co., Ltd., bao gồm các thiết bị đầu cuối trong nhà và thiết bị đầu cuối tại chỗ. Nhà ga trong nhà được trang bị nhiều màn hình và cơ sở dữ liệu, có nhiệm vụ nhận dữ liệu lớn về sản xuất và chế tạo được truyền từ toàn bộ xưởng sản xuất. Màn hình được sử dụng để hiển thị các trạng thái khác nhau trên địa điểm xưởng của người dùng, bao gồm trạng thái vận hành thiết bị, trạng thái xử lý bộ phận, tình hình hậu cần, trạng thái nhân sự và thông tin môi trường như nhiệt độ và độ ẩm trên địa điểm xưởng của người dùng. Nhân viên quản lý cấp cao có thể dễ dàng truy cập vào thiết bị đầu cuối trong nhà Xem trực quan và rõ ràng các điều kiện khác nhau tại chỗ. Trong xưởng sản xuất của người dùng, các thiết bị đầu cuối tại chỗ được trang bị để kiểm soát hoạt động tại chỗ của toàn bộ dây chuyền sản xuất, hoàn thành việc thu thập, phân tích, quản lý cục bộ và từ xa dữ liệu cơ bản của thiết bị, trực quan hóa thông tin động và các hoạt động khác. Thiết bị đầu cuối tại chỗ được trang bị màn hình hiển thị, có thể xem rõ ràng và thuận tiện các trạng thái khác nhau trong xưởng của người dùng, bao gồm giám sát thiết bị, thống kê sản xuất, thống kê lỗi, phân phối thiết bị, phân tích cảnh báo, cơ sở kiến thức quy trình, v.v. thiết bị đầu cuối của trang web có thể thêm bảng điều khiển quản lý sản xuất, tải lên và tải xuống các chương trình xử lý, xác định nhân sự bằng cách quẹt thẻ và thực hiện thống kê tiến độ và phân tích các nhiệm vụ sản xuất. Nó có thể thu thập và truyền dữ liệu tại chỗ thông qua nhiều phương thức truy cập khác nhau như có dây, Wi Fi, 2G/3G/4G/5G, v.v. Dữ liệu lớn sản xuất được thu thập có thể được truyền đến cơ sở dữ liệu SQLServer của thiết bị đầu cuối trong nhà của người dùng thông qua Internet , Tương tác dữ liệu với các thiết bị đầu cuối trong nhà thông qua các máy tính đầu cuối.
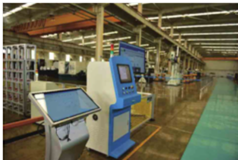
Hình 2 Hệ thống điều khiển chung [2]
Hình 3 cho thấy một đơn vị phát hiện trực tuyến điển hình, bao gồm robot công nghiệp, bộ phận tác động cuối và cảm biến đa nguồn. Sau khi hệ thống hậu cần vận chuyển thành phẩm đến địa điểm được chỉ định, robot công nghiệp sẽ di chuyển toàn bộ bộ phận phát hiện đến trạm làm việc được chỉ định và sử dụng camera trực quan để chụp ảnh, nhận dạng và định vị các bộ phận cần kiểm tra. Robot công nghiệp điều chỉnh lại vị trí của nó để căn chỉnh toàn bộ bộ phận phát hiện với bộ phận cần kiểm tra.
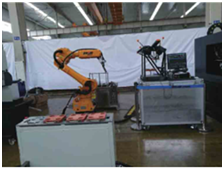
Hình 3 Đơn vị phát hiện trực tuyến
Sau khi hoàn tất việc nhận dạng và định vị, người thực hiện cuối cùng có trách nhiệm nắm bắt các bộ phận cần kiểm tra. Các bộ phận được chuyển đến vị trí chỉ định trên bệ thử nghiệm thông qua robot công nghiệp. Các chỉ số chính xác của các bộ phận cần kiểm tra, chẳng hạn như khẩu độ, độ sâu, độ cong, độ nhám và độ phẳng, được phát hiện trực tuyến bằng các cảm biến đa nguồn được trang bị sẵn trên nền tảng kiểm tra. Các thuật toán thông minh cũng có thể được sử dụng để tự động đo lường và phân loại các bộ phận, Chuyển các loại linh kiện khác nhau sang các dây chuyền hậu cần khác nhau và hoàn thành các hoạt động phân loại bộ phận tự động. Bộ phát hiện có thể trả kết quả phát hiện về hệ thống điều khiển chính thông qua Internet và người vận hành có thể xem trực tiếp kết quả phát hiện của các bộ phận thông qua máy tính đầu cuối và hiển thị hệ thống điều khiển chính trong nhà hoặc tại chỗ. Nếu nó đáp ứng các yêu cầu phát hiện, nó có thể trực tiếp tiến hành hoạt động máy trạm tiếp theo. Nếu nó không đáp ứng các yêu cầu, lời nhắc không tuân thủ sẽ được hiển thị trên màn hình và người vận hành sẽ đưa ra nhận định và quyết định dựa trên mức độ không tuân thủ của các bộ phận. Sau khi quá trình phát hiện hoàn tất, bộ phận xử lý cuối sẽ lấy các bộ phận được phát hiện và robot công nghiệp chuyển các bộ phận được phát hiện đến hệ thống hậu cần, sau đó vận chuyển chúng đến máy trạm tiếp theo để xử lý.
2) Robot công nghiệp và máy tiện
Mô-đun xử lý được thiết kế và sản xuất bởi Shaanxi Baoji Machine Tool Group Co., Ltd. được thể hiện trong Hình 4, bao gồm hai phần: robot công nghiệp và máy tiện. Trong số đó, robot công nghiệp chịu trách nhiệm di chuyển và gắp các bộ phận cần gia công, còn máy tiện là loại máy thông minh có thể đảm bảo độ chính xác và hiệu quả xử lý cao.
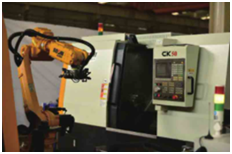
Hình 4 Mô-đun xử lý
Sau khi hệ thống phân phối hậu cần vận chuyển các bộ phận thô hoặc bán thành phẩm đến trạm làm việc được chỉ định, robot công nghiệp sẽ lấy các bộ phận thô hoặc bán thành phẩm và đặt chúng vào máy tiện thông minh để hỗ trợ máy hoàn thành công việc kẹp các bộ phận để được xử lý. Đối với máy tiện trạm kép, sau khi một máy tiện thông minh hoàn thành công việc tiện, robot công nghiệp sẽ chuyển các bộ phận bán thành phẩm sang một máy tiện thông minh khác để hoàn thành quá trình xử lý của trạm tiếp theo. Sau khi mọi công việc xử lý hoàn thành, robot công nghiệp sẽ lấy và chuyển các bộ phận đã hoàn thiện sang hệ thống hậu cần, sau đó sẽ chuyển các bộ phận đó sang trạm làm việc tiếp theo.
Máy tiện được trang bị chức năng bảo vệ sức khỏe thông minh, chức năng bù nhiệt độ, chức năng phát hiện hỏng dụng cụ thông minh, chức năng tối ưu hóa tham số quy trình thông minh, chức năng chẩn đoán chuyên gia, phân tích cân bằng động trục chính và chức năng quản lý sức khỏe thông minh, chức năng tránh rung động trục chính và thông minh chức năng quản gia đám mây [3]. Chức năng chính của máy công cụ thông minh là hợp tác với robot công nghiệp để hoàn thành các giai đoạn khác nhau của nhiệm vụ xử lý và sản xuất, đồng thời đảm bảo hiệu quả và độ chính xác của quá trình xử lý và sản xuất bộ phận. Người dùng có thể thay thế máy công cụ thông minh bằng các loại máy công cụ khác nhau tùy theo nhu cầu của xưởng sản xuất, chẳng hạn như máy tiện tốc độ cao, máy tiện chính xác và trung tâm gia công. Họ cũng có thể thêm hoặc giảm các chức năng thông minh tương ứng theo nhu cầu riêng của mình để hình thành dây chuyền sản xuất tiện phù hợp nhất cho nhu cầu sản xuất của doanh nghiệp.
3) Đơn vị hậu cần và kho thành phẩm
Hình 5 cho thấy một đơn vị hậu cần điển hình được thiết kế và sản xuất bởi Shaanxi Baoji Machine Tool Group Co., Ltd. Nó bao gồm các robot công nghiệp, bộ phận cuối, xe đẩy RGV, thiết bị vận chuyển bộ phận và đường đi bộ, chủ yếu thực hiện việc vận chuyển và vận chuyển máy công cụ các bộ phận đã được xử lý. Trong xưởng người dùng, dây chuyền sản xuất thông minh có thể được trang bị một hoặc nhiều dây chuyền sản xuất hậu cần tùy theo nhu cầu của nhiệm vụ sản xuất. Dây chuyền sản xuất tiện thông minh với ít máy công cụ hơn hoặc các tác vụ xử lý đơn giản hơn có thể áp dụng chế độ hợp lý hóa một đối tượng duy nhất để hoàn thành các hoạt động như tải, chuyển và dỡ hàng; Trong trường hợp có nhiều nhiệm vụ máy công cụ hoặc nhiệm vụ gia công phức tạp, để tránh sự phức tạp và xung đột của các nhiệm vụ hệ thống hậu cần, có thể trang bị hai dây chuyền hậu cần trở lên. Một dây chuyền được sử dụng để tải các bộ phận thô hoặc bán thành phẩm, một dây chuyền được sử dụng để vận chuyển quá trình trung gian và dây chuyền còn lại được sử dụng để cắt các bộ phận đã hoàn thiện. Đối với các dây chuyền sản xuất tiện thông minh có kịch bản xử lý tương đối đơn giản, robot công nghiệp có thể được cố định và có thể hoàn thành việc kẹp và lấy các bộ phận; Đối với các dây chuyền sản xuất tiện thông minh phức tạp hơn, robot di động có thể được trang bị riêng biệt để phân phối, gắp và tháo các bộ phận trên đường đi bộ. Việc chuyển các bộ phận giữa các trạm làm việc khác nhau được thực hiện bằng ô tô RGV. Thông qua lập trình tự động, xe RGV có thể tiếp cận chính xác vị trí định trước trong thời gian xác định, đảm bảo robot công nghiệp có thể nhận biết và nắm bắt các bộ phận một cách trơn tru. Xe RGV được trang bị các thiết bị cố định vận chuyển bộ phận và xưởng của người dùng có thể trang bị các thiết bị cố định khác nhau tùy theo kích thước và kích thước của các bộ phận đã được xử lý. Sau khi đồ gá đã được lấp đầy đủ các chi tiết thô hoặc hoàn thiện tại mỗi vị trí, xe RGV sẽ chạy để hoàn thành công việc bốc xếp, vận chuyển, dỡ hàng tương ứng.
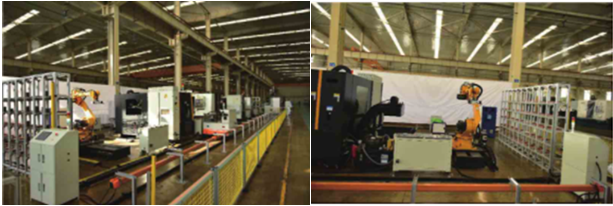
Hình 5 Đơn vị hậu cần Hình 6 Đơn vị lưu trữ thành phẩm
Hình 6 cho thấy một thiết bị lưu trữ thành phẩm điển hình được thiết kế và sản xuất bởi Shaanxi Baoji Machine Tool Group Co., Ltd., bao gồm một tủ lưu trữ, robot công nghiệp, bộ phận tác động cuối và đường đi bộ. Sau khi các bộ phận được xử lý, các bộ phận đã hoàn thiện được vận chuyển đến khu vực cắt bằng xe RGV và robot công nghiệp di chuyển đến khu vực cắt. Bộ phận hiệu chỉnh cuối nắm bắt các bộ phận đã hoàn thiện dựa trên số lượng của chúng, sau đó robot công nghiệp chuyển các bộ phận đã hoàn thiện đến vị trí được chỉ định trong tủ lưu trữ. Bộ phận tác động cuối yêu cầu mỗi đơn vị người dùng phải thiết kế đặc biệt dựa trên hình dạng và kích thước của các bộ phận được xử lý để đáp ứng công việc kẹp của các bộ phận khác nhau. Tủ lưu trữ bao gồm các tủ nhỏ độc lập có cùng kích thước, có thể lắp ráp và tháo rời nhanh chóng giữa mỗi tủ. Đối với robot công nghiệp cố định, xưởng sử dụng nên điều chỉnh chiều dài và chiều cao của tủ lưu trữ được thiết kế phù hợp với chiều cao và phạm vi làm việc tối đa của robot công nghiệp. Robot công nghiệp được trang bị đường đi bộ có thể được thiết kế cho tủ bảo quản thành phẩm dài hơn. Robot có thể tăng cường phạm vi công việc của mình bằng cách đi trên đường ray, có thể được đặt thẳng hoặc tròn tùy theo nhu cầu. Đối với những xưởng người dùng có nhiều tủ bảo quản hoặc tủ bảo quản thành phẩm có phân loại bộ phận khác nhau, đơn vị người dùng cũng có thể điều chỉnh độ dài và hình dạng của đường đi bộ. Ví dụ: đường ray tròn có thể khiến một rô-bốt tương ứng với nhiều tủ lưu trữ thành phẩm, cung cấp nhiều dịch vụ cho một rô-bốt và cải thiện việc sử dụng rô-bốt. Khi có số lượng lớn tủ lưu trữ hậu cần đã hoàn thiện thì nên tăng chiều dài của lối đi hoặc trang bị hai robot công nghiệp trở lên để đảm bảo hiệu quả của hậu cần. Cần lưu ý rằng việc thiết kế chiều dài đường đi bộ cần tính đến thời gian đi bộ của robot và không nên thiết kế quá dài. Nếu thời gian di chuyển của robot quá dài có thể dẫn đến hiệu quả phân phối hậu cần thấp, gây tích tụ các chi tiết hoàn thiện trong khu vực cắt, dẫn đến tai nạn như va chạm các chi tiết, làm tăng rủi ro sản xuất và giảm hiệu quả công việc.
2 Hệ thống phân cấp điều khiển của bộ điều khiển máy công cụ
Sự kết hợp giữa trí tuệ nhân tạo và công nghệ máy tính đã thúc đẩy đáng kể mức độ thông minh của hệ thống CNC, chủ yếu thể hiện ở các khía cạnh khác nhau của hệ thống CNC:
(1) Ứng dụng thông minh điều khiển tiến tiến, nhận dạng trực tuyến và tự điều chỉnh các thông số điều khiển để cải thiện hiệu suất lái xe;
(2) Sử dụng công nghệ điều khiển thích ứng để đạt được hiệu quả và chất lượng xử lý thông minh;
(3) Áp dụng các công nghệ thông minh như hệ thống chuyên gia để đạt được chẩn đoán lỗi thông minh, giám sát thông minh và các khía cạnh khác của kiểm soát quy trình gia công.
Trong quá trình sản xuất, cấp độ điều khiển của bộ điều khiển máy công cụ có thể được chia thành ba cấp độ như trong Hình 7, bao gồm cấp độ điều khiển động cơ, cấp độ điều khiển quá trình và cấp độ điều khiển giám sát. Trong số đó, mức điều khiển động cơ có thể đạt được sự giám sát vị trí và tốc độ của máy công cụ thông qua các thiết bị phát hiện máy như cách tử và bộ mã hóa xung; Hệ thống phân cấp kiểm soát quy trình chủ yếu bao gồm giám sát lực cắt, nhiệt cắt, độ mòn dụng cụ, v.v. trong quá trình gia công và điều chỉnh các thông số quy trình gia công; Hệ thống phân cấp giám sát và kiểm soát lấy độ chính xác về kích thước, độ nhám bề mặt và các thông số khác của sản phẩm được xử lý làm mục tiêu kiểm soát để cải thiện chất lượng xử lý của sản phẩm.
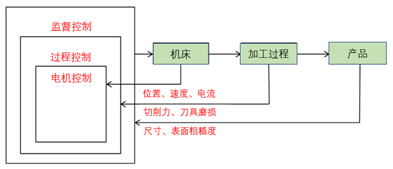
Hình 7 Phân cấp điều khiển của bộ điều khiển máy công cụ
1) Xu hướng phát triển điều khiển xử lý thông minh ở nước ngoài
(1) Nghiên cứu chiến lược điều khiển thông minh: Trong lĩnh vực gia công điều khiển mạng nơron, các chuyên gia đã đề xuất thuật toán tìm kiếm bầy cá điều khiển bằng bầy cá để tối ưu hóa các thông số gia công của máy công cụ CNC. Một phương pháp lai dựa trên mạng nơ-ron và thuật toán di truyền được đề xuất nhằm giảm độ phức tạp tính toán và mức tiêu thụ thời gian của mạng nơ-ron vốn đòi hỏi quá trình lặp lại và hội tụ do ảnh hưởng của độ phức tạp của mạng. Các thí nghiệm mô phỏng được tiến hành về nhận dạng tính năng trong gia công phẳng để chứng minh tính khả thi của nó. Có người đã đề xuất một mô hình dựa trên thuật toán di truyền phù hợp cho việc giải quyết dự đoán lực cắt nhỏ, từ đó có thể đạt được dự đoán lực cắt và tối ưu hóa các thông số cắt.
(2) Ứng dụng giám sát quá trình gia công: Theo dõi, giám sát các hiện tượng bất thường trong quá trình gia công, sau đó thực hiện các biện pháp dừng quá trình gia công và điều chỉnh các thông số quy trình gia công (chẳng hạn như tốc độ trục chính) để tránh hư hỏng máy công cụ. Hiện tượng bất thường trong quá trình gia công có thể xảy ra dần dần như mòn dụng cụ; Nó cũng có thể xảy ra đột ngột, chẳng hạn như hư hỏng dụng cụ; Hoặc nó có thể được ngăn chặn, chẳng hạn như rung động hoặc rung động.
2) Xu hướng phát triển điều khiển gia công thông minh trong nước
Dưới sự điều khiển thông minh, hệ thống tự động hóa có thể chủ động khắc phục lỗi vì chúng có thể kết nối hiệu quả tất cả các máy thông qua ngôn ngữ máy tính trong quá trình ứng dụng và tạo ra một hệ thống xử lý được liên kết. Theo các cảm biến, phương pháp điều khiển và mục tiêu điều khiển khác nhau được sử dụng, nghiên cứu về giám sát quá trình gia công chủ yếu tập trung vào các khía cạnh sau:
(1) Bằng cách nghiên cứu độ mòn của dụng cụ, đạt được khả năng giám sát trạng thái gia công;
(2) Bằng cách nghiên cứu lực cắt thu được gián tiếp thông qua dụng cụ đo lực hoặc dòng điện động cơ, có thể cải thiện trạng thái quy trình gia công;
(3) Nghiên cứu tối ưu hóa tham số ngoại tuyến trong lĩnh vực CAM;
(4) Nghiên cứu mô phỏng các thuật toán điều khiển gia công thông minh, v.v.
3 Nền tảng dịch vụ quản lý toàn bộ vòng đời máy công cụ CNC
Sản xuất thông minh là phương pháp sản xuất dựa trên thông tin nhằm vào toàn bộ vòng đời sản phẩm, đạt được các điều kiện nhận thức phổ biến. Dữ liệu và thông tin là “máu” chảy trong sản xuất thông minh. Số hóa biến đổi dữ liệu thành thông tin, tạo ra giá trị hữu ích thông qua việc ra quyết định thông minh và được nối mạng. Do đó, việc sản xuất sản phẩm thông minh được thúc đẩy bởi dữ liệu. Toàn bộ hồ sơ vòng đời sản phẩm được chia thành bốn giai đoạn.
(1) Giai đoạn sản xuất linh kiện: dữ liệu quy trình thu mua, dữ liệu quy trình sản xuất, hồ sơ kiểm nghiệm và nhập kho;
(2) Hỗ trợ khâu nhập sản phẩm vào kho: hỗ trợ hồ sơ kiểm tra sản phẩm nhập kho, hỗ trợ thông tin đơn mua sản phẩm;
(3) Giai đoạn gỡ lỗi máy công cụ: dữ liệu quy trình sản xuất máy công cụ, dữ liệu điều chỉnh và kiểm tra nhà máy máy công cụ, hồ sơ nhà máy máy công cụ;
(4) Giai đoạn bàn giao máy công cụ: khởi động người dùng, ghi dữ liệu điều chỉnh máy, tự bảo trì, sửa chữa một phím, hồ sơ bảo trì người dùng và dữ liệu quy trình sử dụng của người dùng.
Nền tảng dịch vụ quản lý toàn bộ vòng đời của máy công cụ CNC áp dụng các công nghệ chính như Internet vạn vật, dịch vụ đám mây và dữ liệu lớn để thu thập dữ liệu đầy đủ về vòng đời của máy công cụ CNC từ thiết kế, xử lý, gỡ lỗi máy công cụ cũng như bàn giao và sử dụng của người dùng. . Nó thiết lập cơ sở dữ liệu lưu trữ máy công cụ, tiến hành truy xuất nguồn gốc thông tin toàn bộ vòng đời và cung cấp cho người dùng giám sát thiết bị từ xa, quản lý thống kê sản xuất, dịch vụ vận hành và bảo trì thiết bị. Hình 8 cho thấy kiến trúc công nghệ BOCHICLOUD của Shaanxi Baoji Machine Tool Group Co., Ltd. Điểm nổi bật cốt lõi của Baoji Cloud là các chức năng dịch vụ vận hành và bảo trì:
(1) Cơ sở kiến thức về trường hợp lỗi: cung cấp cho người dùng giải pháp xử lý lỗi;
(2) Sửa chữa lỗi: sửa chữa trực tuyến các lỗi thiết bị, gửi lệnh sửa chữa kịp thời và các kỹ sư theo dõi nhanh chóng;
(3) Bảo trì thường xuyên: theo dõi những thay đổi về hiệu suất của thiết bị trong suốt vòng đời của thiết bị và đưa ra các kế hoạch bảo trì tùy chỉnh;
(4) Bảo trì dự đoán: Dự đoán rủi ro hỏng hóc thiết bị tiềm ẩn và cung cấp phụ tùng thay thế kịp thời.
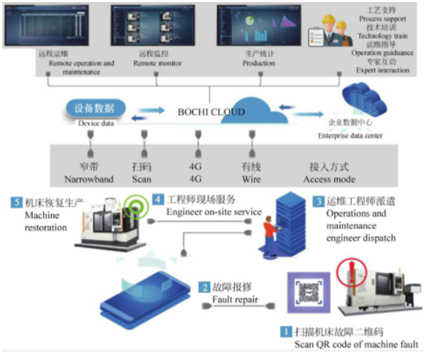
Hình 8 Kiến trúc kỹ thuật BOCHICLUD [4]
4 Tích hợp hệ thống dây chuyền sản xuất kỹ thuật số
Với sự phát triển nhanh chóng của công nghệ hệ thống điều khiển tích hợp, các dây chuyền sản xuất tự động đang hướng tới mức độ tự động hóa và tích hợp cao hơn. Điều khiển tích hợp dây chuyền sản xuất là việc kết nối các thiết bị thông minh cần được kết nối qua một mạng nhất định, biến chúng thành một tổng thể, tích hợp và tương tác thông tin nội bộ để đạt được mục tiêu điều khiển. Có hai loại điều khiển tích hợp cho dây chuyền sản xuất: tích hợp thiết bị và tích hợp thông tin. Tích hợp thiết bị là sự tích hợp của nhiều thiết bị khác nhau có chức năng điều khiển độc lập thành một tổng thể hữu cơ thông qua mạng. Toàn bộ này là một hệ thống điều khiển tích hợp vừa độc lập vừa liên quan, có thể được cấu hình theo các nhu cầu sản xuất khác nhau. Tích hợp thông tin là ứng dụng các khái niệm thiết kế mô-đun chức năng để đạt được phân bổ tài nguyên động, giám sát thiết bị, thu thập và xử lý dữ liệu, kiểm soát chất lượng và các chức năng khác, hình thành các mô-đun chức năng cơ bản bao gồm điều khiển độc lập và các chức năng xử lý khác. Mỗi mô-đun chức năng thực hiện kết nối được tiêu chuẩn hóa và các chế độ điều khiển cũng như chiến lược lập kế hoạch cụ thể được sử dụng để xây dựng các đơn vị chức năng nhằm đạt được các mục tiêu mong đợi, từ đó đạt được khả năng kiểm soát tích hợp.
Các doanh nghiệp tự động hóa truyền thống tập trung vào triển khai tự động hóa cấp thiết bị nhưng không quen với các hệ thống cấp cao hơn như SCADAMES/ERP, dẫn đến bỏ qua việc thu thập kỹ thuật số thông tin dây chuyền sản xuất cũng như luồng thông tin sản xuất theo chiều ngang và chiều dọc. MES/ERP và các doanh nghiệp hệ thống phần mềm khác tập trung vào phân tích dữ liệu và kiểm soát triển khai ở cấp hệ thống cao hơn. Rất khó để kết hợp các thiết bị phần cứng và phương pháp điều khiển với các mô hình thiết bị thực thi và bộ điều khiển khác nhau ở cấp độ thấp hơn, điều này ảnh hưởng đến luồng thông tin theo chiều dọc. Thông qua đo lường kỹ thuật số, có thể đạt được việc thu thập và lưu thông kỹ thuật số thông tin sản xuất (các thông số chính), có thể phá vỡ các rào cản giữa hệ thống trên và dây chuyền sản xuất dưới, giải phóng năng suất chất lượng cao hiện có và đẩy nhanh quá trình phát triển của Trung Quốc. ngành sản xuất. Bằng cách tích hợp các công nghệ thiết kế, sản xuất và quản lý dụng cụ, xây dựng dây chuyền sản xuất kỹ thuật số cho dụng cụ và đạt được luồng dữ liệu trơn tru trong tất cả các giai đoạn của quy trình phát triển dụng cụ, có thể tận dụng tối đa vai trò của công nghệ kỹ thuật số trong quy trình phát triển dụng cụ, từ đó cải thiện độ chính xác và hiệu quả của việc sản xuất dụng cụ, rút ngắn chu kỳ phát triển và giảm chi phí phát triển.
Kiểm soát tích hợp dây chuyền sản xuất là một tổng thể hữu cơ kết hợp các công nghệ truyền thông, máy tính và tự động hóa. Để điều phối công việc của các thiết bị và hệ thống con khác nhau trong dây chuyền sản xuất, hệ thống này sử dụng PLC và mô-đun I/O từ xa phân tán của nó để đạt được sự quản lý tập trung và kiểm soát phi tập trung của các đơn vị sản xuất; Đồng thời, PLC nhận được sự quản lý từ hệ thống MES phía trên, bao gồm xác minh thông tin người vận hành, kiểm soát sản phẩm, quản lý nguyên liệu và các thông tin khác. Cấu trúc của hệ thống điều khiển dây chuyền sản xuất được hiển thị trong Hình 9 và nội dung liên lạc bao gồm nhận dạng người vận hành, trạng thái thân dây chuyền sản xuất, thông tin robot, thông tin xử lý phôi, trạng thái làm việc của máy công cụ và các thông tin lỗi khác nhau.
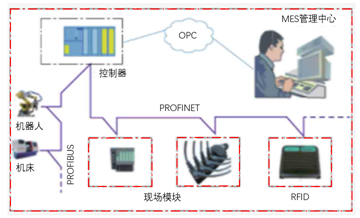
Hình 9 Sơ đồ cấu trúc hệ thống điều khiển dây chuyền sản xuất
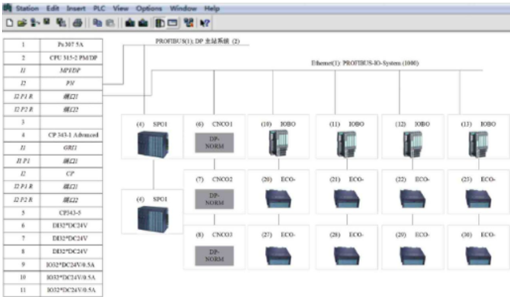
Cấu hình phần cứng của hệ thống điều khiển được hiển thị trong Hình 10, sử dụng mạng PROFINET để liên lạc với các thiết bị IO trường cơ bản. Các thiết bị IO bao gồm các mô-đun có chức năng Ethernet như mô-đun trường IM151-3PN, mô-đun đầu vào/đầu ra ET200ecoPN, mô-đun giao tiếp RF180C, v.v. Để chia sẻ dữ liệu với các hệ thống PLC khác trong xưởng, hệ thống điều khiển cũng được trang bị khớp nối PN/PN cấp công nghiệp. Thông qua cây cầu này, có thể thực hiện được việc trao đổi thông tin giữa dây chuyền sản xuất tự động và các hệ thống PLC khác trong xưởng. Đồng thời, để đảm bảo độ tin cậy trong sản xuất, các kết nối mạng vòng cáp quang được sử dụng giữa các bộ điều khiển của từng đơn vị. Một khi hệ thống MES bị lỗi thì hệ thống điều khiển có thể hoạt động bình thường mà không cần hệ thống MES.