Bộ sưu tập đầy đủ các phương pháp và chiến lược xay xát
1
Phương pháp phay
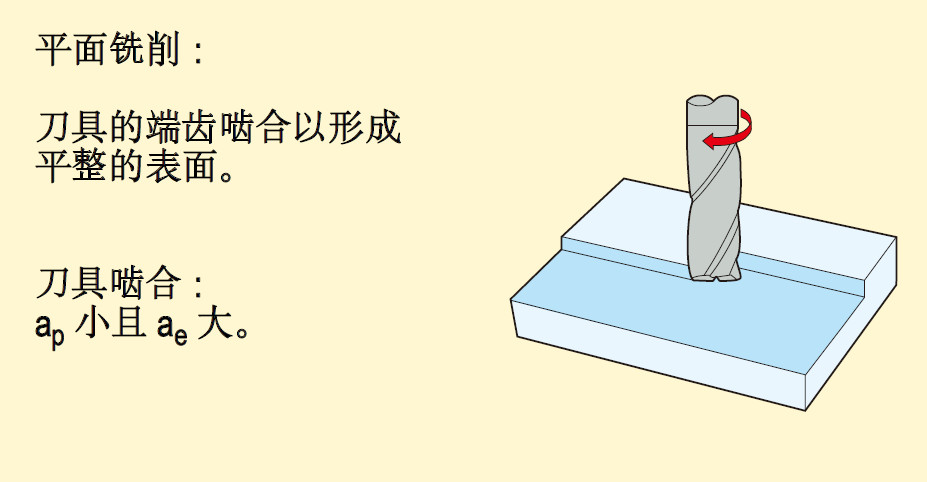
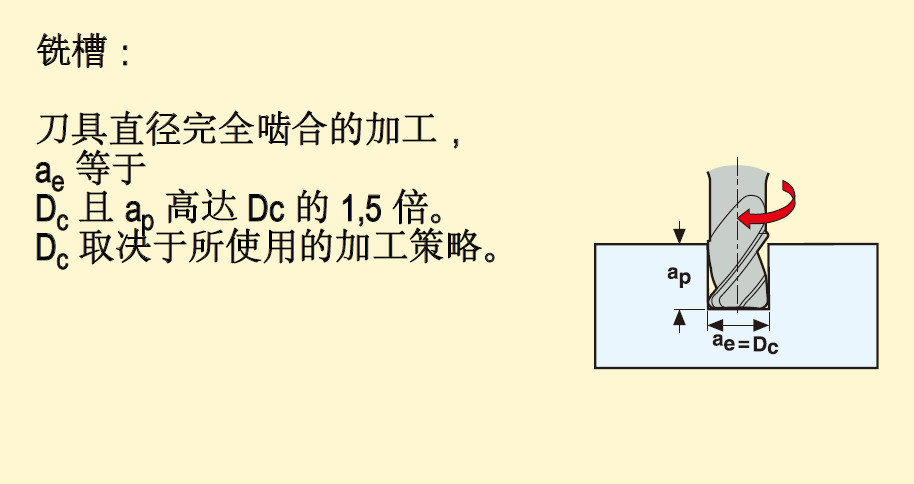
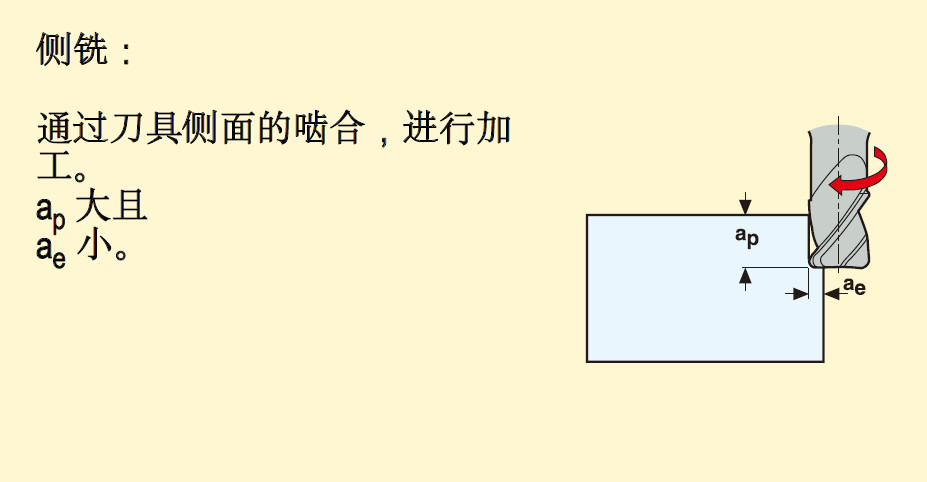
1) Gia công phay cơ bản
Bao gồm: phay phẳng, phay rãnh, phay mặt và phay biên dạng.
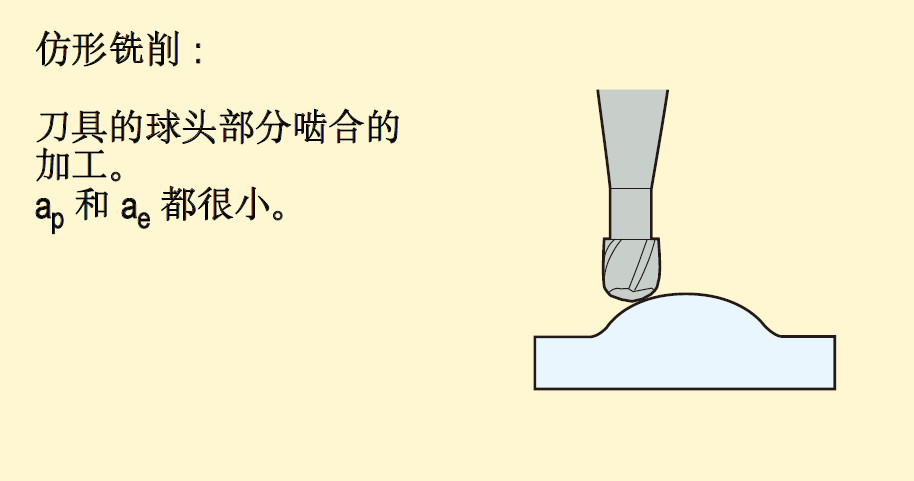
2) Gia công phay nâng cao
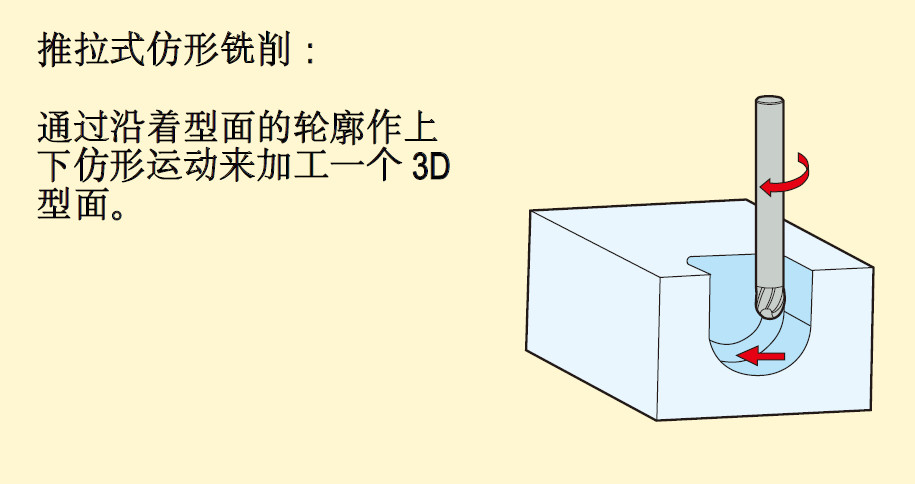
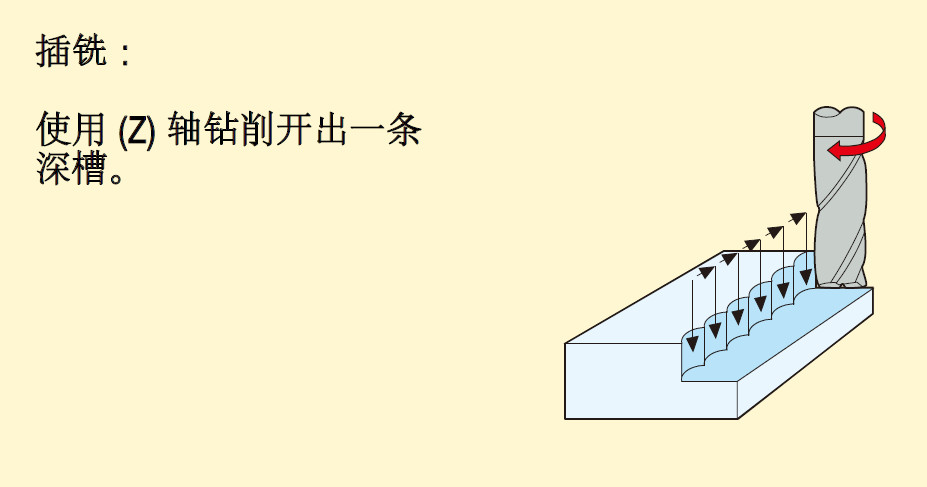
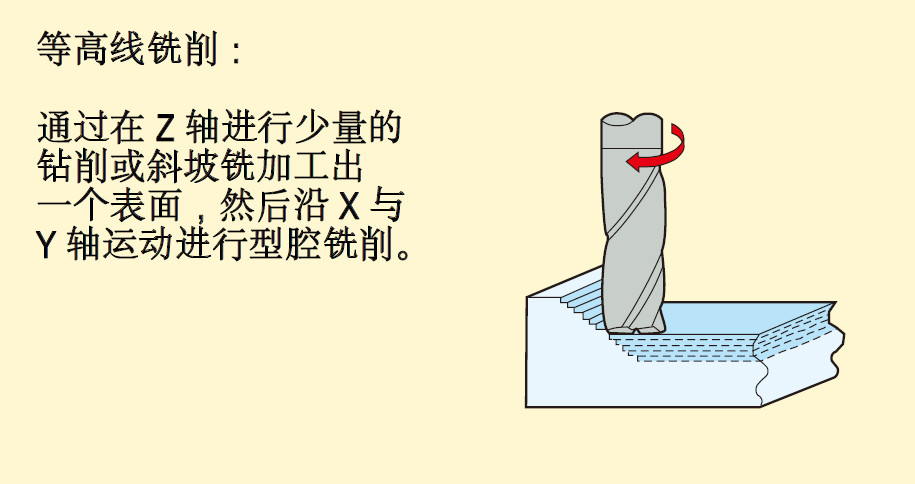
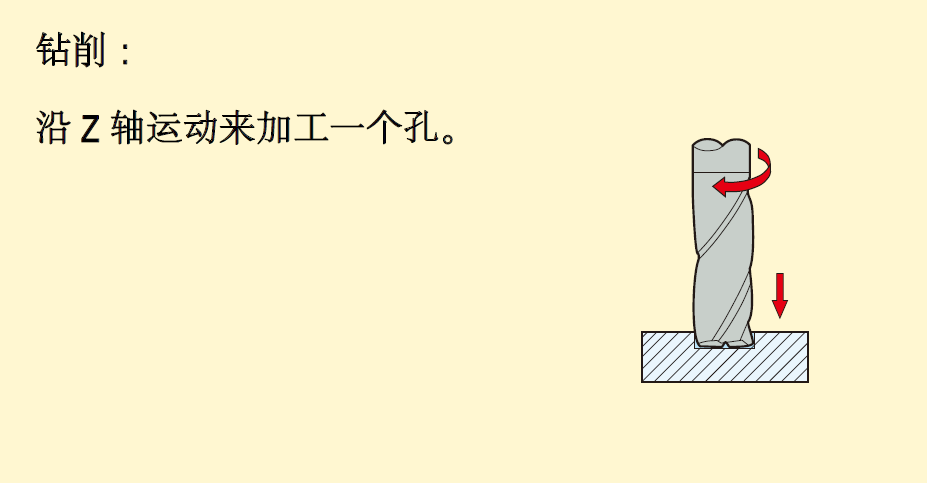
Bao gồm: phay dốc, nội suy ren, phay cycloidal, phay biên dạng kéo đẩy, phay rãnh, phay đường viền và khoan.
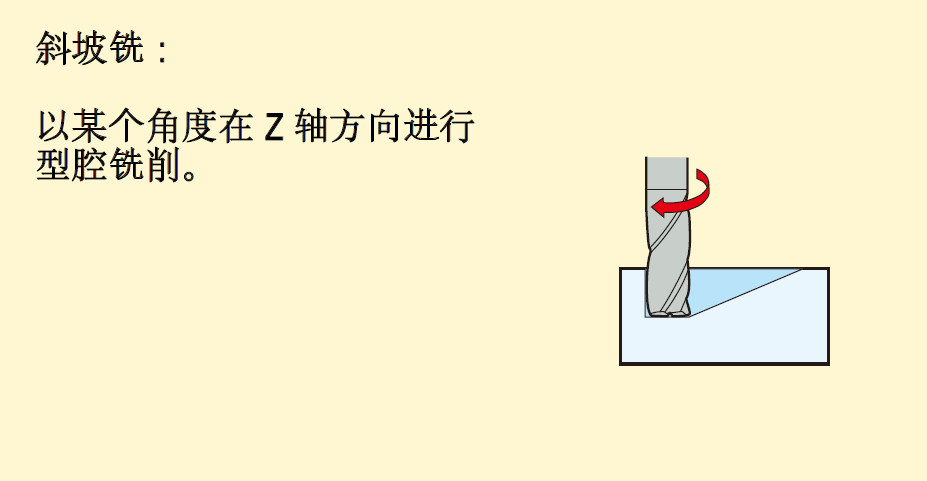
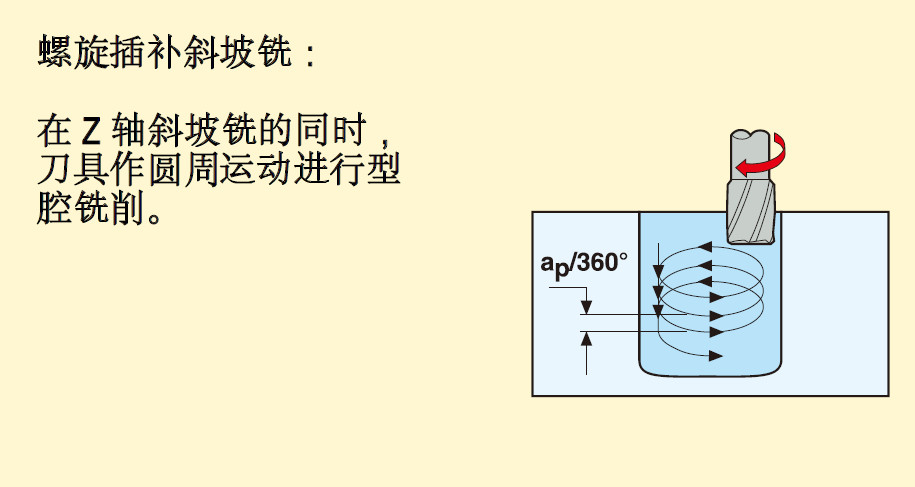
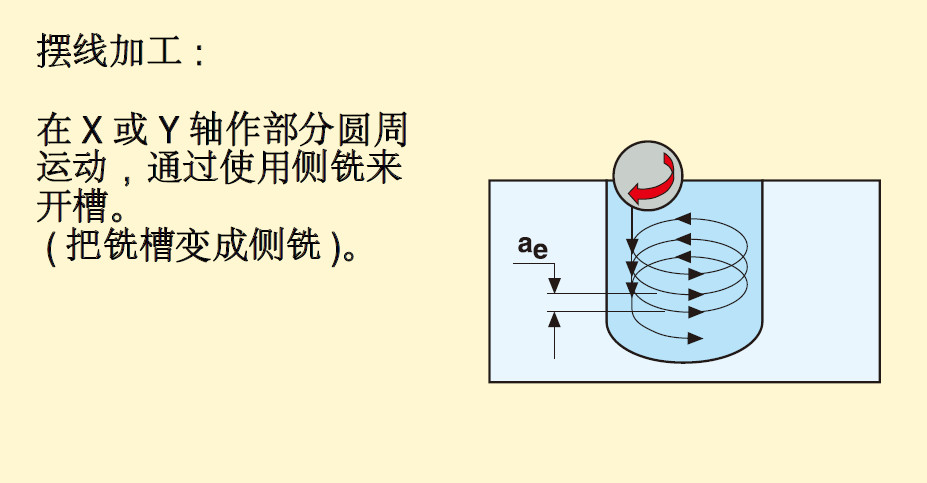
2
Định nghĩa chiến lược xay xát
(1) Xử lý thông thường
Đó là một chiến lược xử lý cho các mục đích chung. Tỷ lệ chiều rộng cắt và chiều sâu cắt có thể khác nhau tùy thuộc vào loại quy trình.
1) Đặc điểm của dụng cụ: Dụng cụ có lưỡi cắt tương đối dài và đường kính lõi nhỏ hơn và không yêu cầu độ chính xác cao.
2) Yêu cầu về máy công cụ: Không có yêu cầu đặc biệt.
3) Lĩnh vực ứng dụng: Với công nghệ CNC cơ bản, các phương pháp gia công tiên tiến có độ khó cao là không khả thi; Tốc độ loại bỏ kim loại chỉ có thể đạt mức trung bình; Các lĩnh vực ứng dụng thường bao gồm các cỡ lô nhỏ và nhiều loại vật liệu.
(2) Gia công tốc độ cao
Đó là chiến lược gia công kết hợp độ sâu cắt hướng tâm nhỏ, tốc độ cắt cao và tốc độ tiến dao; Theo phương pháp được áp dụng, có thể đạt được tốc độ loại bỏ vật liệu cao và giá trị Ra thấp. Đặc điểm điển hình của chiến lược này là lực cắt thấp, ít nhiệt truyền đến dụng cụ và phôi, giảm sự hình thành các gờ và độ chính xác kích thước cao của phôi; Khi gia công tốc độ cao, sử dụng tốc độ cắt nhanh hơn gia công thông thường có thể đạt được tốc độ loại bỏ kim loại cao và độ nhám bề mặt tốt.
1) Đặc điểm của dụng cụ: Ổn định (đường kính lõi lớn hơn và chiều dài cắt ngắn hơn), không gian phoi rõ ràng và được định hình tốt, thuận lợi cho việc loại bỏ và phủ phoi tốt.
2) Yêu cầu về máy công cụ: Điều khiển CNC tốc độ cao, tốc độ cao và tốc độ tiến dao nhanh của bàn làm việc.
3) Lĩnh vực ứng dụng: Thép cứng (48-62 HRC) trong ngành khuôn mẫu được gia công bán chính xác và gia công chính xác, thời gian giao hàng ngắn. Khi sử dụng đúng dụng cụ cắt và phương pháp gia công tiên tiến, công nghệ này còn có thể được áp dụng cho nhiều loại vật liệu khác.
(3) Xử lý hiệu suất cao
Đó là một chiến lược xử lý có thể đạt được tốc độ loại bỏ kim loại rất cao. Đặc điểm điển hình của chiến lược này là chiều rộng cắt gấp đôi Dc và chiều sâu cắt gấp 1-1,5 lần Dc, tùy thuộc vào vật liệu của phôi; Trong gia công hiệu suất cao, sử dụng phương pháp gia công có tải phoi cao hơn nhiều so với gia công thông thường có thể đạt được tốc độ loại bỏ kim loại cực cao.
1) Đặc điểm của dụng cụ: Cấu trúc giữ phoi được phát triển đặc biệt trên rãnh loại bỏ phoi của dụng cụ, với đầu lưỡi phẳng hoặc cong nhỏ 45 độ để bảo vệ, không gian giữ phoi đặc biệt trơn tru, lớp phủ, có hoặc không có tay cầm cố định một bên .
2) Yêu cầu về máy công cụ: độ ổn định cao, yêu cầu công suất cao, hệ thống kẹp có độ cứng cao.
3) Lĩnh vực ứng dụng: Trong sản xuất và gia công quy mô lớn, hiệu quả sản xuất là một chỉ số quan trọng hoặc trong gia công các sản phẩm đơn lẻ yêu cầu tốc độ loại bỏ kim loại cao.
(4) Xử lý nguồn cấp dữ liệu cao
Đó là chiến lược gia công bước tiến cao kết hợp việc cắt toàn bộ đường kính dụng cụ với độ sâu cắt nhỏ. Khi gia công tốc độ tiến dao cao, có thể đạt được tốc độ loại bỏ kim loại cao và độ nhám bề mặt tốt bằng cách sử dụng tốc độ tiến dao nhanh hơn so với gia công thông thường.
1) Đặc điểm của dụng cụ: đầu dụng cụ được phát triển đặc biệt, chiều dài cắt và lớp phủ cực ngắn.
2) Yêu cầu về máy công cụ: độ ổn định cao và khả năng có tốc độ tiến dao cao.
3) Lĩnh vực ứng dụng: Từ thép mềm đến thép tôi, hợp kim titan và thép không gỉ, nó rất tốt khi xử lý sơ bộ trước khi gia công tốc độ cao và cũng có thể được sử dụng để gia công khoang sâu. Một trong những ưu điểm của công nghệ này là rất thuận tiện cho người dùng lập trình CAM đơn giản, an toàn và nhanh chóng. Việc sử dụng cái gọi là chiến lược phay đường viền giúp lập trình các hình dạng phức tạp dễ dàng hơn mà không cần có kinh nghiệm lập trình sâu rộng.
(5) Vi xử lý
Đó là một chiến lược gia công sử dụng đường kính dao cực nhỏ.
1) Đặc điểm của dụng cụ: phạm vi đường kính từ Ø 0.1 đến 2.0mm, chiều dài cắt ngắn, phạm vi giảm đường kính ngoài rộng, độ chính xác cao, lớp phủ.
2) Yêu cầu về máy công cụ: độ chính xác trục chính cao, tốc độ quay cao, CNC và độ ổn định nhiệt để ngăn chặn độ giãn dài của trục chính.
3) Lĩnh vực ứng dụng: Thực hiện xử lý khoang khác nhau trên nhiều loại vật liệu.
3
Thông số phay và công thức tính toán
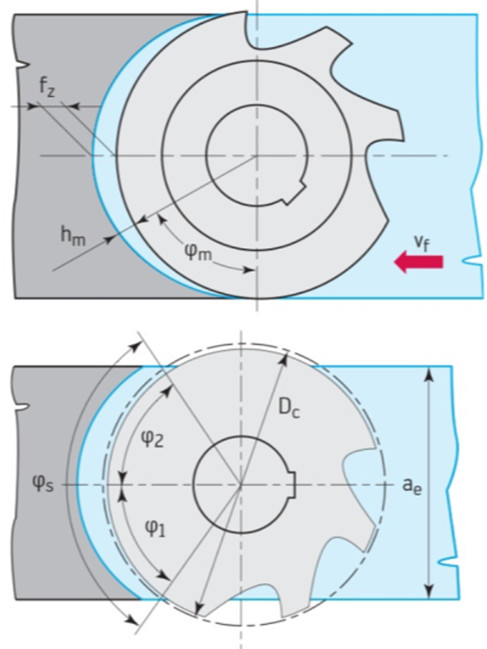
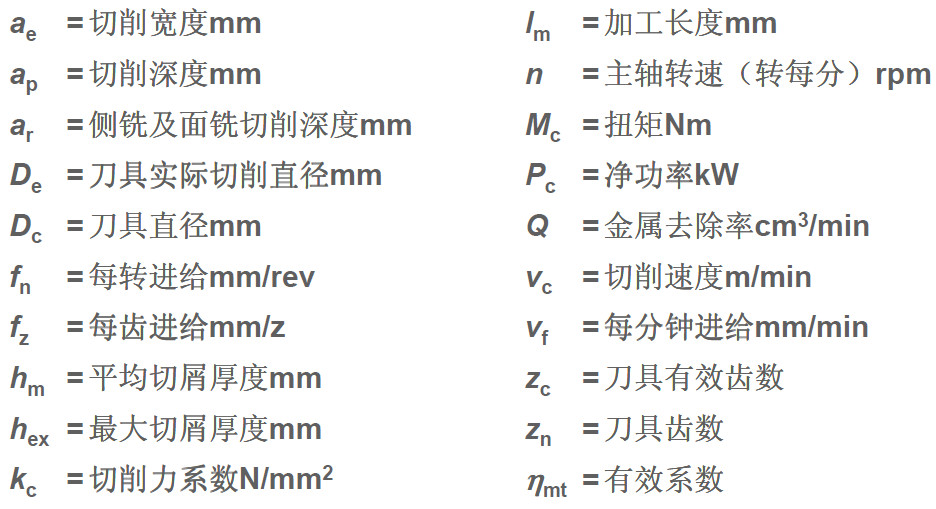
Công thức tính thông số cắt:
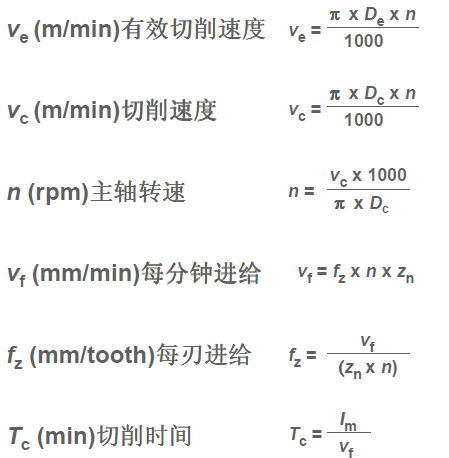
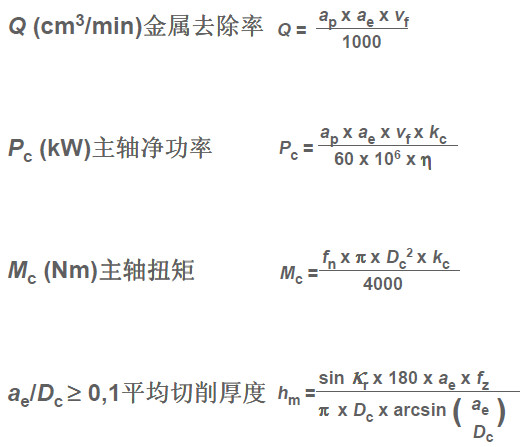
4
Tóm tắt phay
1) Kiểm tra công suất và độ cứng của máy công cụ để đảm bảo đường kính của dao phay được sử dụng có thể càng ngắn càng tốt ở phần nhô ra của dụng cụ được sử dụng trong máy công cụ;
2) Số lượng răng của dao phay vừa phải để đảm bảo không có quá nhiều lưỡi dao ăn khớp với phôi cùng lúc và gây rung trong quá trình gia công. Khi phay phôi hoặc khoang hẹp, lưỡi dao phải ăn khớp vừa đủ với phôi;
3) Tốc độ tiến dao phù hợp trên mỗi răng để đạt được kết quả cắt tốt và giảm mài mòn dụng cụ khi phoi đủ dày. Sử dụng các loại lưỡi cắt có rãnh góc phía trước để đạt được hiệu quả cắt mượt mà và công suất thấp nhất;
4) Đường kính dao phay phù hợp với chiều rộng của phôi;
5) Hiệu chỉnh góc lệch chính (45 độ phù hợp cho phay thông thường);
6) Vị trí dao phay thích hợp;
7) Chỉ sử dụng chất lỏng cắt khi cần thiết, phay khô thường mang lại tuổi thọ dụng cụ tốt hơn.