


Bộ sưu tập đầy đủ các kỹ thuật gia công sản phẩm nhôm
Nhôm là vật liệu kim loại được sử dụng rộng rãi và rộng rãi nhất trong số các kim loại màu, và phạm vi ứng dụng của nó không ngừng mở rộng. Các sản phẩm nhôm được sản xuất bằng vật liệu nhôm rất đa dạng và vô số, với trên 700.000 chủng loại theo thống kê. Từ ngành xây dựng và trang trí đến ngành vận tải và hàng không vũ trụ, các ngành khác nhau có nhu cầu khác nhau. Hôm nay BTV sẽ giới thiệu về công nghệ gia công sản phẩm nhôm và cách tránh biến dạng khi gia công.
Ưu điểm và đặc điểm của nhôm như sau:
1. Mật độ thấp. Mật độ của nhôm là khoảng 2,7g/cm3. Mật độ của nó chỉ bằng một phần ba so với sắt hoặc đồng.
2. Độ dẻo cao. Nhôm có độ dẻo tốt và có thể được chế tạo thành nhiều sản phẩm khác nhau thông qua các phương pháp xử lý áp suất như ép đùn và kéo căng.
3. Chống ăn mòn. Nhôm là kim loại tích điện âm cao, tạo thành màng oxit bảo vệ trên bề mặt của nó trong điều kiện tự nhiên hoặc quá trình oxy hóa anốt và có khả năng chống ăn mòn tốt hơn nhiều so với thép.
4. Dễ gia cố. Độ bền của nhôm nguyên chất không cao nhưng có thể cải thiện bằng cách anodizing.
5. Xử lý bề mặt dễ dàng. Xử lý bề mặt có thể cải thiện hơn nữa hoặc thay đổi tính chất bề mặt của nhôm. Quá trình anodizing nhôm khá trưởng thành và ổn định trong hoạt động, và đã được sử dụng rộng rãi trong chế biến các sản phẩm nhôm.
6. Độ dẫn điện tốt, dễ tái chế.
Công nghệ gia công sản phẩm nhôm
Đục các sản phẩm nhôm
1. Đấm nguội
Sử dụng vật liệu hạt nhôm. Sử dụng máy ép đùn và khuôn để đúc một lần phù hợp với các sản phẩm hình trụ hoặc hình dạng sản phẩm khó đạt được trong quá trình kéo giãn, chẳng hạn như các sản phẩm hình elip, hình vuông và hình chữ nhật. (Như thể hiện trong Hình 1 Máy, Hình 2 Hạt nhôm và Hình 3 Sản phẩm)
Trọng tải của máy sử dụng có liên quan đến diện tích mặt cắt ngang của sản phẩm. Khe hở giữa chày khuôn trên và thép vonfram khuôn dưới là độ dày thành của sản phẩm, và khe hở thẳng đứng đến tâm điểm chết dưới khi chày khuôn trên và thép vonfram khuôn dưới được ép là độ dày trên cùng của sản phẩm . (Như thể hiện trong hình 4)
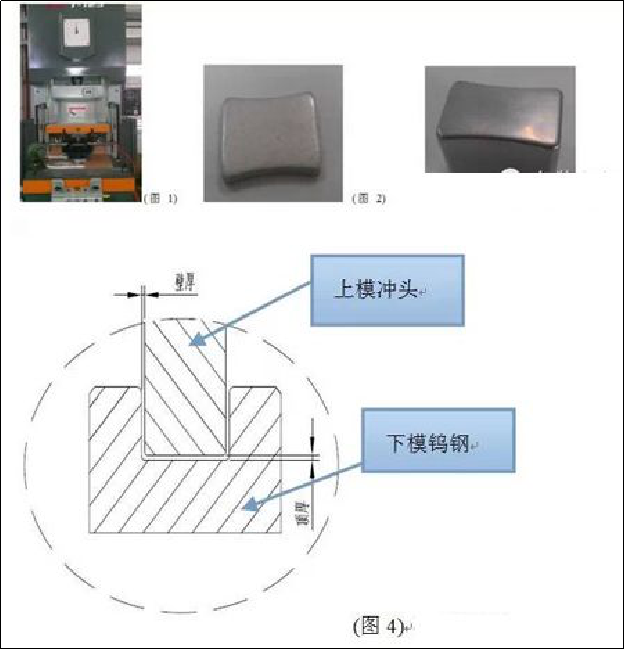
Ưu điểm: Chu kỳ mở khuôn ngắn và chi phí phát triển thấp hơn so với khuôn kéo dài.
Nhược điểm: Quá trình sản xuất kéo dài, kích thước sản phẩm biến động lớn trong quá trình và chi phí nhân công cao.
2. Căng ra
Sử dụng vật liệu tấm nhôm. Sử dụng máy và khuôn đúc liên tục cho nhiều biến dạng đáp ứng yêu cầu về hình dạng, phù hợp với thân không hình trụ (sản phẩm nhôm có uốn cong). (Như thể hiện trong Hình 5 Máy, Hình 6 Khuôn và Hình 7 Sản phẩm)
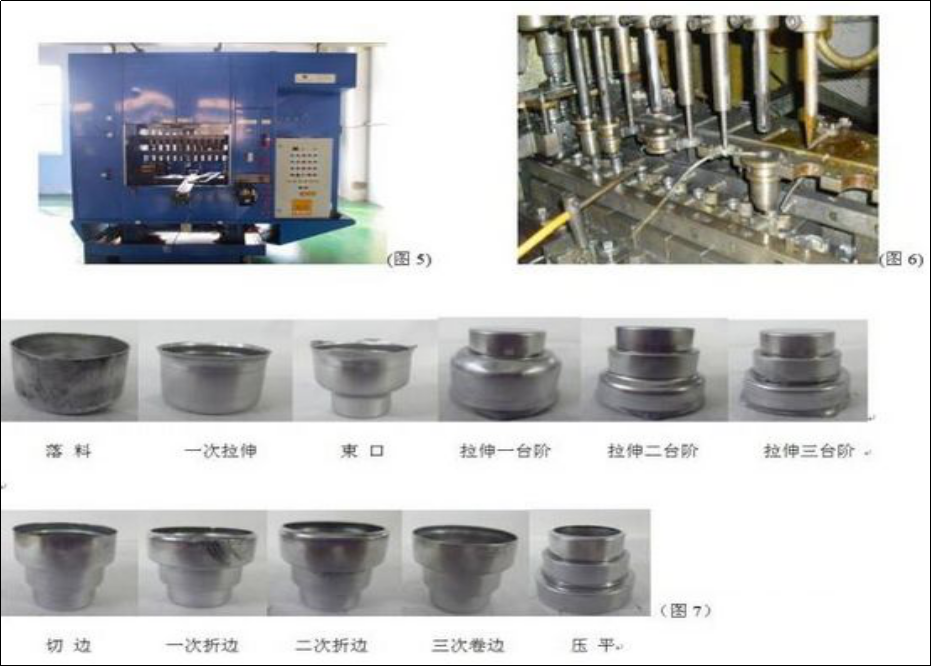
Ưu điểm: Các sản phẩm phức tạp và bị biến dạng nhiều lần có khả năng kiểm soát kích thước ổn định trong quá trình sản xuất và bề mặt sản phẩm tương đối nhẵn.
Nhược điểm: Giá thành khuôn cao, chu kỳ phát triển tương đối dài, yêu cầu cao về lựa chọn máy và độ chính xác.
Xử lý bề mặt sản phẩm nhôm
1. Phun cát (shot blasting)
Quá trình làm sạch và làm nhám bề mặt kim loại sử dụng tác động của dòng cát tốc độ cao.
Phương pháp xử lý bề mặt cho các bộ phận bằng nhôm này có thể đạt được độ sạch nhất định và độ nhám khác nhau trên bề mặt phôi, cải thiện tính chất cơ học của bề mặt phôi, từ đó tăng cường khả năng chống mỏi của phôi, tăng độ bám dính của nó với lớp phủ, kéo dài độ bền của lớp phủ, đồng thời tạo điều kiện thuận lợi cho việc san lấp mặt bằng và trang trí lớp phủ. Chúng ta thường thấy quá trình này trong nhiều sản phẩm khác nhau của Apple.
2. Đánh bóng
Một phương pháp gia công sử dụng các hiệu ứng cơ học, hóa học hoặc điện hóa để giảm độ nhám bề mặt của phôi nhằm có được bề mặt sáng và phẳng. Quá trình đánh bóng chủ yếu bao gồm đánh bóng cơ học, đánh bóng hóa học và đánh bóng điện phân. Các bộ phận bằng nhôm có thể đạt được hiệu ứng giống như gương tương tự như thép không gỉ sau khi đánh bóng cơ học và đánh bóng điện phân. Quá trình này mang lại cho mọi người cảm giác về tương lai cao cấp, đơn giản và thời trang.
3. Vẽ dây
Vẽ dây kim loại là quá trình sản xuất nhiều lần cạo các tấm nhôm bằng giấy nhám để tạo đường. Vẽ có thể được chia thành vẽ đường thẳng, vẽ đường không đều, vẽ đường xoắn ốc và vẽ ren. Quá trình kéo dây kim loại có thể thể hiện rõ ràng từng dấu vết nhỏ, do đó tạo ra độ bóng mịn trên kim loại mờ, đồng thời sản phẩm kết hợp giữa thời trang và công nghệ.
4. Cắt có độ bóng cao
Sử dụng máy khắc chính xác, dao kim cương được gia cố trên trục quay tốc độ cao (thường là 20000 vòng/phút) của máy khắc chính xác để cắt các chi tiết, tạo ra các vùng sáng cục bộ trên bề mặt sản phẩm. Độ sáng của các điểm cắt bị ảnh hưởng bởi tốc độ của mũi khoan phay. Tốc độ mũi khoan càng nhanh thì điểm nhấn cắt càng sáng, trong khi điều ngược lại là đúng, khiến nó tối hơn và dễ tạo ra các đường dụng cụ hơn. Độ bóng cao và cắt có độ bóng cao đặc biệt phổ biến trong ứng dụng điện thoại di động, chẳng hạn như iPhone 5. Trong những năm gần đây, một số khung kim loại TV cao cấp đã áp dụng công nghệ phay có độ bóng cao, kết hợp với quy trình anodizing và kéo dây, tạo nên Tổng thể TV đầy thời trang và sắc nét về công nghệ.
5. Anod hóa
Anodizing đề cập đến quá trình oxy hóa điện hóa của kim loại hoặc hợp kim, trong đó nhôm và hợp kim của nó tạo thành màng oxit trên các sản phẩm nhôm (cực dương) trong các chất điện phân tương ứng và các điều kiện xử lý cụ thể do tác động của dòng điện áp dụng. Anodizing không chỉ giải quyết các khuyết điểm về độ cứng bề mặt và khả năng chống mài mòn của nhôm mà còn kéo dài tuổi thọ và nâng cao tính thẩm mỹ của nó. Nó đã trở thành một phần không thể thiếu trong xử lý bề mặt nhôm và hiện là quá trình được sử dụng rộng rãi và thành công nhất.
6. Cực dương màu kép
Cực dương hai màu đề cập đến việc anod hóa một sản phẩm và gán các màu khác nhau cho các khu vực cụ thể. Quá trình anodizing màu kép ít được sử dụng phổ biến trong ngành truyền hình do tính phức tạp và chi phí cao; Nhưng độ tương phản giữa hai màu phản ánh rõ hơn vẻ ngoài cao cấp và độc đáo của sản phẩm.
Các biện pháp xử lý và kỹ năng vận hành để giảm biến dạng gia công nhôm
Có nhiều nguyên nhân dẫn đến biến dạng của các bộ phận nhôm trong quá trình gia công, liên quan đến vật liệu, hình dạng bộ phận, điều kiện sản xuất, v.v. Chủ yếu có các khía cạnh sau: biến dạng do ứng suất bên trong phôi, biến dạng do lực cắt và cắt nhiệt và biến dạng do lực kẹp gây ra.
Các biện pháp xử lý để giảm biến dạng xử lý
1. Giảm căng thẳng bên trong của việc trồng len
Xử lý rung và lão hóa tự nhiên hoặc nhân tạo có thể loại bỏ một phần ứng suất bên trong của phôi. Xử lý sơ bộ cũng là một phương pháp xử lý hiệu quả. Do biên độ lớn nên sau khi xử lý cũng có lượng biến dạng lớn đối với những phần thô của đầu béo và tai to. Nếu các phần dư thừa của phôi được xử lý trước và phần dư thừa của từng phần được giảm đi, nó không chỉ có thể làm giảm biến dạng xử lý của các quá trình tiếp theo mà còn giải phóng một số ứng suất bên trong sau khi để lại một khoảng thời gian sau khi xử lý trước.
2. Cải thiện khả năng cắt của dụng cụ cắt
Các thông số vật liệu và hình học của dụng cụ cắt có tác động quan trọng đến lực cắt và nhiệt cắt. Việc lựa chọn đúng công cụ cắt là rất quan trọng để giảm biến dạng gia công chi tiết.
1) Lựa chọn hợp lý các thông số hình học của dụng cụ cắt.
① Góc trước: Trong khi duy trì độ bền của lưỡi cắt, việc chọn góc trước lớn hơn không chỉ có thể làm sắc nét cạnh mà còn giảm biến dạng cắt, giúp loại bỏ phoi trơn tru, từ đó giảm lực cắt và nhiệt độ cắt. Tránh sử dụng các công cụ có góc cào âm.
② Góc sau: Kích thước của góc sau ảnh hưởng trực tiếp đến độ mòn của bề mặt cắt phía sau và chất lượng của bề mặt gia công. Độ dày cắt là điều kiện quan trọng để chọn góc sau. Trong quá trình phay thô, do tốc độ tiến dao lớn, tải trọng cắt lớn và sinh nhiệt cao nên yêu cầu dụng cụ phải có điều kiện tản nhiệt tốt. Vì vậy, nên chọn góc lùi nhỏ hơn. Khi phay chính xác cần có cạnh sắc để giảm ma sát giữa bề mặt cắt sau và bề mặt gia công, đồng thời giảm biến dạng đàn hồi. Do đó, nên chọn góc quay lớn hơn.
③ Góc xoắn: Để đảm bảo phay trơn tru và giảm lực phay, nên chọn góc xoắn ốc càng lớn càng tốt.
④ Góc lệch chính: Việc giảm góc lệch chính một cách thích hợp có thể cải thiện điều kiện tản nhiệt và hạ nhiệt độ trung bình của khu vực xử lý.
2) Cải thiện cấu trúc công cụ.
① Giảm số lượng răng dao phay và tăng không gian giữ phoi. Do vật liệu nhôm có độ dẻo cao nên trong quá trình xử lý có biến dạng cắt đáng kể, đòi hỏi không gian giữ chip lớn hơn. Vì vậy, nên có bán kính đáy rãnh giữ phoi lớn hơn và ít răng dao phay hơn.
② Mài mịn răng lưỡi. Giá trị độ nhám của lưỡi cắt của răng dao cắt phải nhỏ hơn Ra=0.4um. Trước khi sử dụng một con dao mới, nên dùng đá dầu mịn để mài nhẹ mặt trước và mặt sau của răng lưỡi dao vài lần để loại bỏ các gờ còn sót lại và các vết răng cưa nhẹ khi mài răng lưỡi dao. Bằng cách này, không chỉ có thể giảm nhiệt cắt mà biến dạng cắt cũng tương đối nhỏ.
③ Kiểm soát chặt chẽ tiêu chuẩn mài mòn của dụng cụ cắt. Sau khi dụng cụ mài mòn, giá trị độ nhám bề mặt của phôi tăng lên, nhiệt độ cắt tăng lên và độ biến dạng của phôi cũng tăng theo. Do đó, ngoài việc lựa chọn vật liệu dụng cụ có khả năng chống mài mòn tốt, tiêu chuẩn độ mài mòn của dụng cụ không được vượt quá 0.2mm, nếu không sẽ dễ tạo ra cặn phoi. Trong quá trình cắt, nhiệt độ của phôi thường không được vượt quá 100 độ để tránh biến dạng.
3. Cải tiến phương pháp kẹp phôi
Đối với các bộ phận bằng nhôm có thành mỏng, độ cứng kém, có thể sử dụng các phương pháp kẹp sau để giảm biến dạng:
① Đối với các bộ phận ống lót có thành mỏng, nếu sử dụng mâm cặp ba hàm tự định tâm hoặc mâm cặp lò xo để kẹp hướng tâm, một khi bị lỏng sau khi gia công, phôi chắc chắn sẽ bị biến dạng. Lúc này nên sử dụng phương pháp nén mặt đầu trục có độ cứng tốt. Sử dụng lỗ bên trong của bộ phận để định vị, tạo một trục có ren và lắp nó vào lỗ bên trong của bộ phận. Dùng một tấm đậy ấn chặt vào mặt cuối rồi siết chặt bằng đai ốc. Khi xử lý vòng tròn bên ngoài, có thể tránh được biến dạng kẹp, do đó đạt được độ chính xác gia công thỏa đáng.
② Khi gia công phôi tấm mỏng có thành mỏng, tốt nhất nên sử dụng cốc hút chân không để có được lực kẹp phân bổ đều, sau đó sử dụng lượng cắt nhỏ hơn để xử lý, điều này có thể ngăn ngừa biến dạng phôi một cách hiệu quả.
Ngoài ra, phương pháp nhồi cũng có thể được sử dụng. Để tăng độ cứng của quy trình phôi có thành mỏng, vật liệu có thể được lấp đầy bên trong phôi để giảm biến dạng trong quá trình kẹp và cắt. Ví dụ, bơm urê tan chảy chứa 3% đến 6% kali nitrat vào phôi, sau khi xử lý, ngâm phôi vào nước hoặc cồn có thể hòa tan và đổ chất độn ra ngoài.
4. Sắp xếp quy trình hợp lý
Trong quá trình cắt tốc độ cao, do dung sai gia công lớn và cắt không liên tục nên quá trình phay thường tạo ra rung động, ảnh hưởng đến độ chính xác gia công và độ nhám bề mặt. Do đó, quy trình cắt tốc độ cao CNC thường có thể được chia thành gia công thô, gia công bán chính xác, gia công làm sạch góc, gia công chính xác và các quy trình khác. Đối với các bộ phận có yêu cầu độ chính xác cao, đôi khi cần gia công bán chính xác thứ cấp, sau đó là gia công chính xác. Sau khi gia công thô, các bộ phận có thể được làm mát tự nhiên để loại bỏ ứng suất bên trong do gia công thô tạo ra và giảm biến dạng. Biên còn lại sau khi gia công thô phải lớn hơn biến dạng, thường là 1-2mm. Trong quá trình gia công chính xác, bề mặt của các bộ phận phải duy trì dung sai gia công đồng đều, thường nằm trong khoảng từ 0.2 đến 0.5mm, để giữ cho dụng cụ cắt ở trạng thái ổn định trong quá trình gia công. Điều này có thể làm giảm đáng kể biến dạng cắt, đạt được chất lượng gia công bề mặt tốt và đảm bảo độ chính xác của sản phẩm.
Kỹ năng vận hành để giảm biến dạng gia công
Sự biến dạng của các bộ phận bằng nhôm trong quá trình gia công không chỉ do những nguyên nhân trên mà còn do tầm quan trọng của phương pháp vận hành trong hoạt động thực tế.
1. Đối với các bộ phận có dung sai gia công lớn, để có điều kiện tản nhiệt tốt hơn trong quá trình gia công và tránh tập trung nhiệt, nên sử dụng gia công đối xứng trong quá trình gia công. Nếu có tấm kim loại dày 90mm cần được gia công đến 60mm, nếu một mặt được phay và mặt còn lại được phay ngay lập tức và độ phẳng đạt 5 mm khi gia công đến kích thước cuối cùng trong một lần; Nếu sử dụng gia công đối xứng cấp liệu lặp lại, mỗi mặt được gia công hai lần cho đến kích thước cuối cùng, đảm bảo độ phẳng 0,3 mm.
2. Nếu có nhiều khoang trên bộ phận kim loại tấm, không nên sử dụng phương pháp xử lý tuần tự một khoang cho mỗi khoang trong quá trình xử lý, vì điều này có thể dễ gây ra ứng suất không đều trên bộ phận và biến dạng. Áp dụng nhiều lớp xử lý, mỗi lớp được xử lý đồng thời đến tất cả các khoang càng nhiều càng tốt, sau đó lớp tiếp theo được xử lý để làm cho các bộ phận được ứng suất đồng đều và giảm biến dạng.
3. Giảm lực cắt và nhiệt cắt bằng cách thay đổi lượng cắt. Trong số ba yếu tố của thông số cắt, bước tiến lùi có tác động đáng kể đến lực cắt. Nếu dung sai gia công quá lớn và lực cắt của một lượt quá lớn, điều này không chỉ gây biến dạng cho các bộ phận mà còn ảnh hưởng đến độ cứng của trục chính máy công cụ và làm giảm độ bền của dao. Nếu số lượng cắt ngược giảm đi thì hiệu quả sản xuất sẽ giảm đi rất nhiều. Tuy nhiên, phay tốc độ cao thường được sử dụng trong gia công CNC để vượt qua thách thức này. Trong khi giảm lượng cắt ngược, miễn là tốc độ tiến dao tăng tương ứng và tốc độ máy tăng lên, lực cắt có thể giảm mà vẫn đảm bảo hiệu quả gia công.
4. Thứ tự cắt cũng cần được xem xét kỹ lưỡng. Gia công thô nhấn mạnh đến việc cải thiện hiệu quả gia công và theo đuổi tốc độ cắt trên một đơn vị thời gian. Nói chung, có thể sử dụng phay ngược. Cắt bỏ vật liệu thừa trên bề mặt phôi với tốc độ nhanh nhất và trong thời gian ngắn nhất có thể, đồng thời về cơ bản tạo thành đường viền hình học cần thiết để gia công chính xác. Gia công chính xác nhấn mạnh vào độ chính xác và chất lượng cao, và nên sử dụng phay tiến. Do độ dày cắt của răng dao cắt giảm dần từ mức tối đa xuống 0 trong quá trình phay tiến nên mức độ cứng của phôi giảm đi đáng kể, đồng thời cũng làm giảm mức độ biến dạng của các bộ phận.
5. Phôi có thành mỏng bị biến dạng trong quá trình gia công do kẹp, điều này khó tránh khỏi ngay cả khi gia công chính xác. Để giảm thiểu sự biến dạng của phôi, bộ phận kẹp có thể được nới lỏng trước khi đạt được kích thước cuối cùng trong quá trình gia công chính xác, cho phép phôi tự do trở về trạng thái ban đầu. Sau đó, có thể siết chặt một chút để đảm bảo phôi được kẹp chắc chắn (hoàn toàn dựa vào cảm giác tay), có thể đạt được hiệu quả gia công như mong muốn. Nói tóm lại, tốt nhất là lực kẹp tác dụng lên bề mặt đỡ và lực kẹp phải tác dụng theo hướng có độ cứng phôi tốt. Với mục đích đảm bảo phôi không bị lỏng, lực kẹp càng nhỏ thì càng tốt.
6. Khi gia công các bộ phận có khoang, không nên để dao phay xuyên trực tiếp vào bộ phận như mũi khoan, dẫn đến không đủ chỗ chứa chip cho dao phay, loại bỏ phoi không trơn tru, quá nhiệt, giãn nở, gãy dụng cụ, v.v. những hiện tượng bất lợi. Đầu tiên, sử dụng mũi khoan có cùng kích thước hoặc lớn hơn một kích thước so với dao phay để khoan lỗ dụng cụ, sau đó sử dụng dao phay để phay. Ngoài ra, phần mềm CAM có thể được sử dụng để tạo ra các chương trình cắt xoắn ốc.


